- Accueil
- Guides & ressources
- Qualité & inspections
- Inspections en usine : PPI, DUPRO, PSI et contrôle du chargement
Inspections en usine : PPI, DUPRO, PSI et contrôle du chargement
Pré-production, en cours de fabrication, finale, chargement : ce que vérifie chaque inspection, quand la réserver, comment lire le rapport AQL et accepter ou refuser un lot.
Sommaire12 parties
- Les quatre inspections en bref
- Avant la production : l’inspection pré-production (PPI)
- Pendant la production : l’inspection en cours de fabrication (DUPRO)
- Avant l’expédition : l’inspection finale (PSI)
- Au départ de l’usine : le contrôle du chargement (CLS)
- Les compléments : audit d’usine et tests en laboratoire
- Quand réserver quoi : bâtir son plan de contrôle
- Ce que contient un bon rapport d’inspection
- Accepter ou refuser un lot : comment décider
- Chez NOVASEA : le rapport dans Bridge sous 24 heures
- Questions fréquentes
- Sources
Une inspection en usine sert à décider sur des faits tant que vous avez encore un levier sur le fournisseur. Une fois le conteneur en mer et le solde payé, un défaut se règle par une réclamation ou un tri à l’arrivée, le plus souvent à vos frais.
Leurs sigles anglais sont la norme du métier, en Europe, au Royaume-Uni comme en Amérique du Nord, avec des variantes d’un prestataire à l’autre. Voici ce que vérifie chaque inspection, quand la réserver et comment trancher.
Les quatre inspections en bref
| Inspection | Moment | Question posée | Ce que vous en faites |
|---|---|---|---|
| PPI, pré-production | Avant le lancement, jusqu’à ~20 % produits | Matières et composants conformes ? | Feu vert ou correction avant la série |
| DUPRO, en cours | ~20 à 50 % produits (parfois dès 10-15 %) | Un défaut se répète-t-il ? | Correction pendant qu’il est temps |
| PSI, finale | 100 % produit, au moins 80 % emballé | Le lot est-il conforme ? | Accepter ou refuser, puis payer le solde |
| CLS, chargement | Pendant le remplissage du conteneur | Est-ce bien le lot inspecté qui part ? | Preuve en cas de litige |
Avant la production : l’inspection pré-production (PPI)
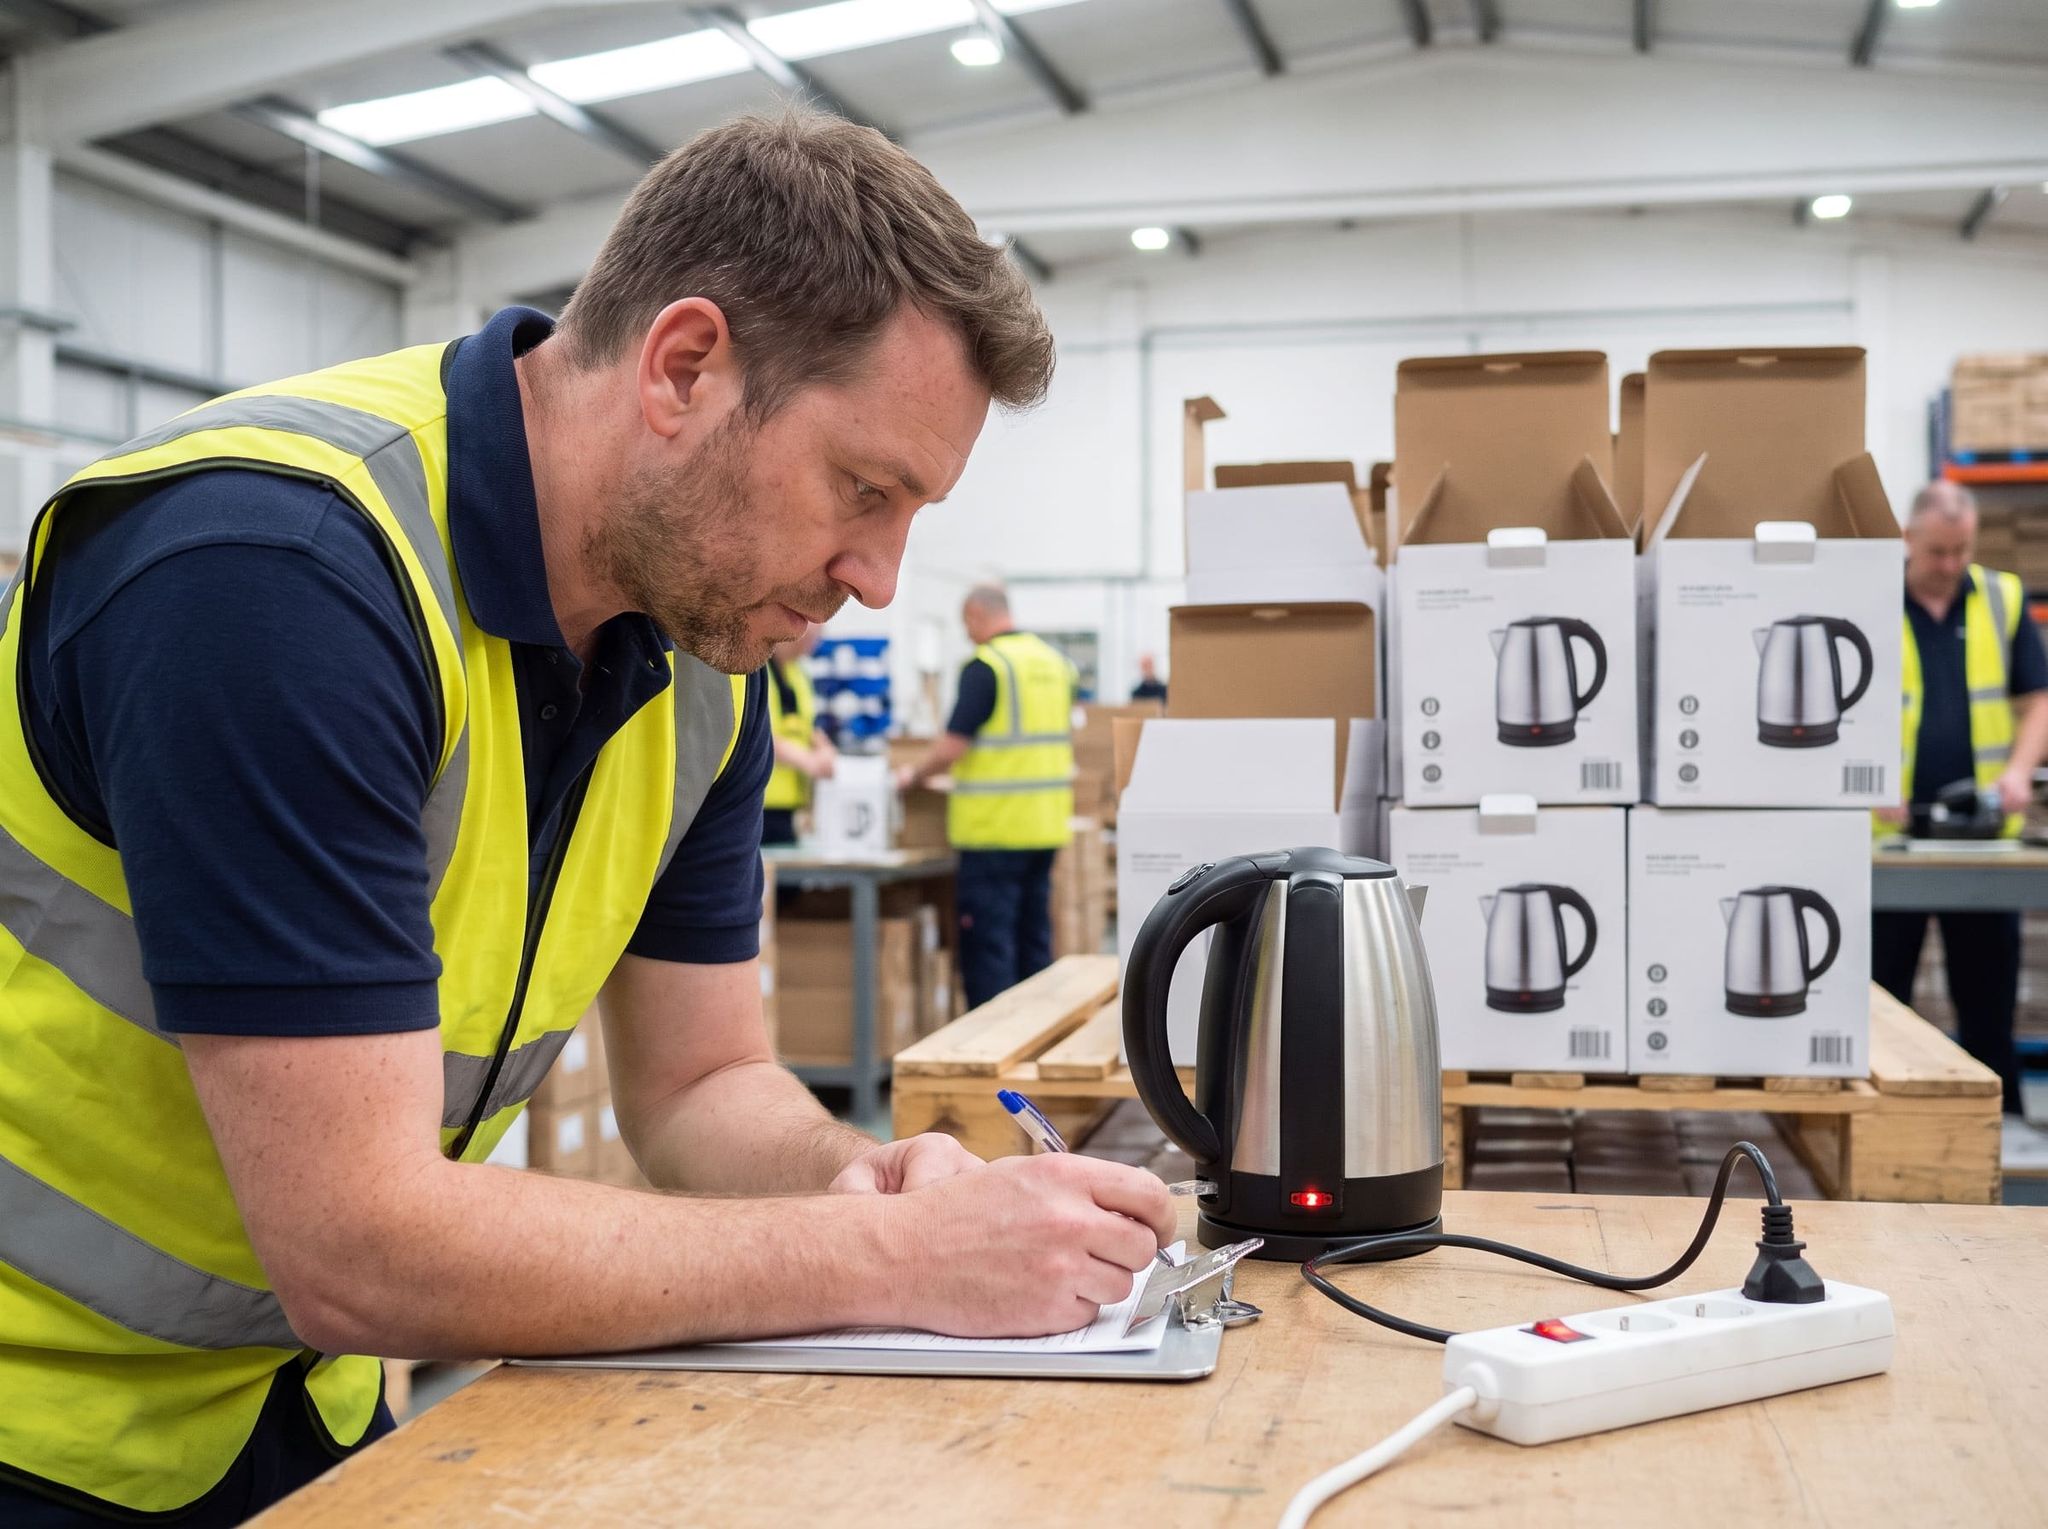
L’inspection pré-production (Pre-Production Inspection, PPI) a lieu avant le lancement de la série ou à son tout début. Certains prestataires l’appellent Initial Production Check (IPC) et la pratiquent jusqu’à environ 20 % de la commande produite, pour examiner aussi les premières pièces.
L’inspecteur vérifie notamment :
- les matières et composants en stock : références, quantités, stockage ;
- la conformité à l’échantillon de référence validé et scellé (golden sample) : teinte, matière, dimensions ;
- les éléments imprimés : logo, étiquettes, notices, orthographe ;
- l’organisation de la ligne et le planning annoncé.
Quand la réserver ? Pour une première commande, une matière critique (tissu, composant électronique, plastique au contact des aliments) ou un composant clé acheté par l’usine elle-même. C’est le meilleur moment pour repérer une substitution silencieuse : un composant moins cher monté sans prévenir.
Pendant la production : l’inspection en cours de fabrication (DUPRO)
L’inspection en cours de production (During Production Inspection, DUPRO, parfois abrégée DPI) a lieu quand une partie de la commande est sortie de ligne. Selon les prestataires, elle commence dès 10 à 15 % ou à partir de 20 % produits, et au plus tard à mi-parcours. En pratique, la fenêtre utile va d’environ 20 à 50 %.
En dessous, trop peu de pièces sont faites pour repérer un défaut répétitif. Au-delà, l’essentiel est fabriqué : un défaut découvert à 70 % impose de trier ou de reprendre des milliers de pièces, avec un risque élevé de retard. L’inspecteur mesure l’avancement réel, contrôle un échantillon tiré au hasard et remonte à la cause des défauts récurrents (réglage machine, poste, matière).
Avant l’expédition : l’inspection finale (PSI)
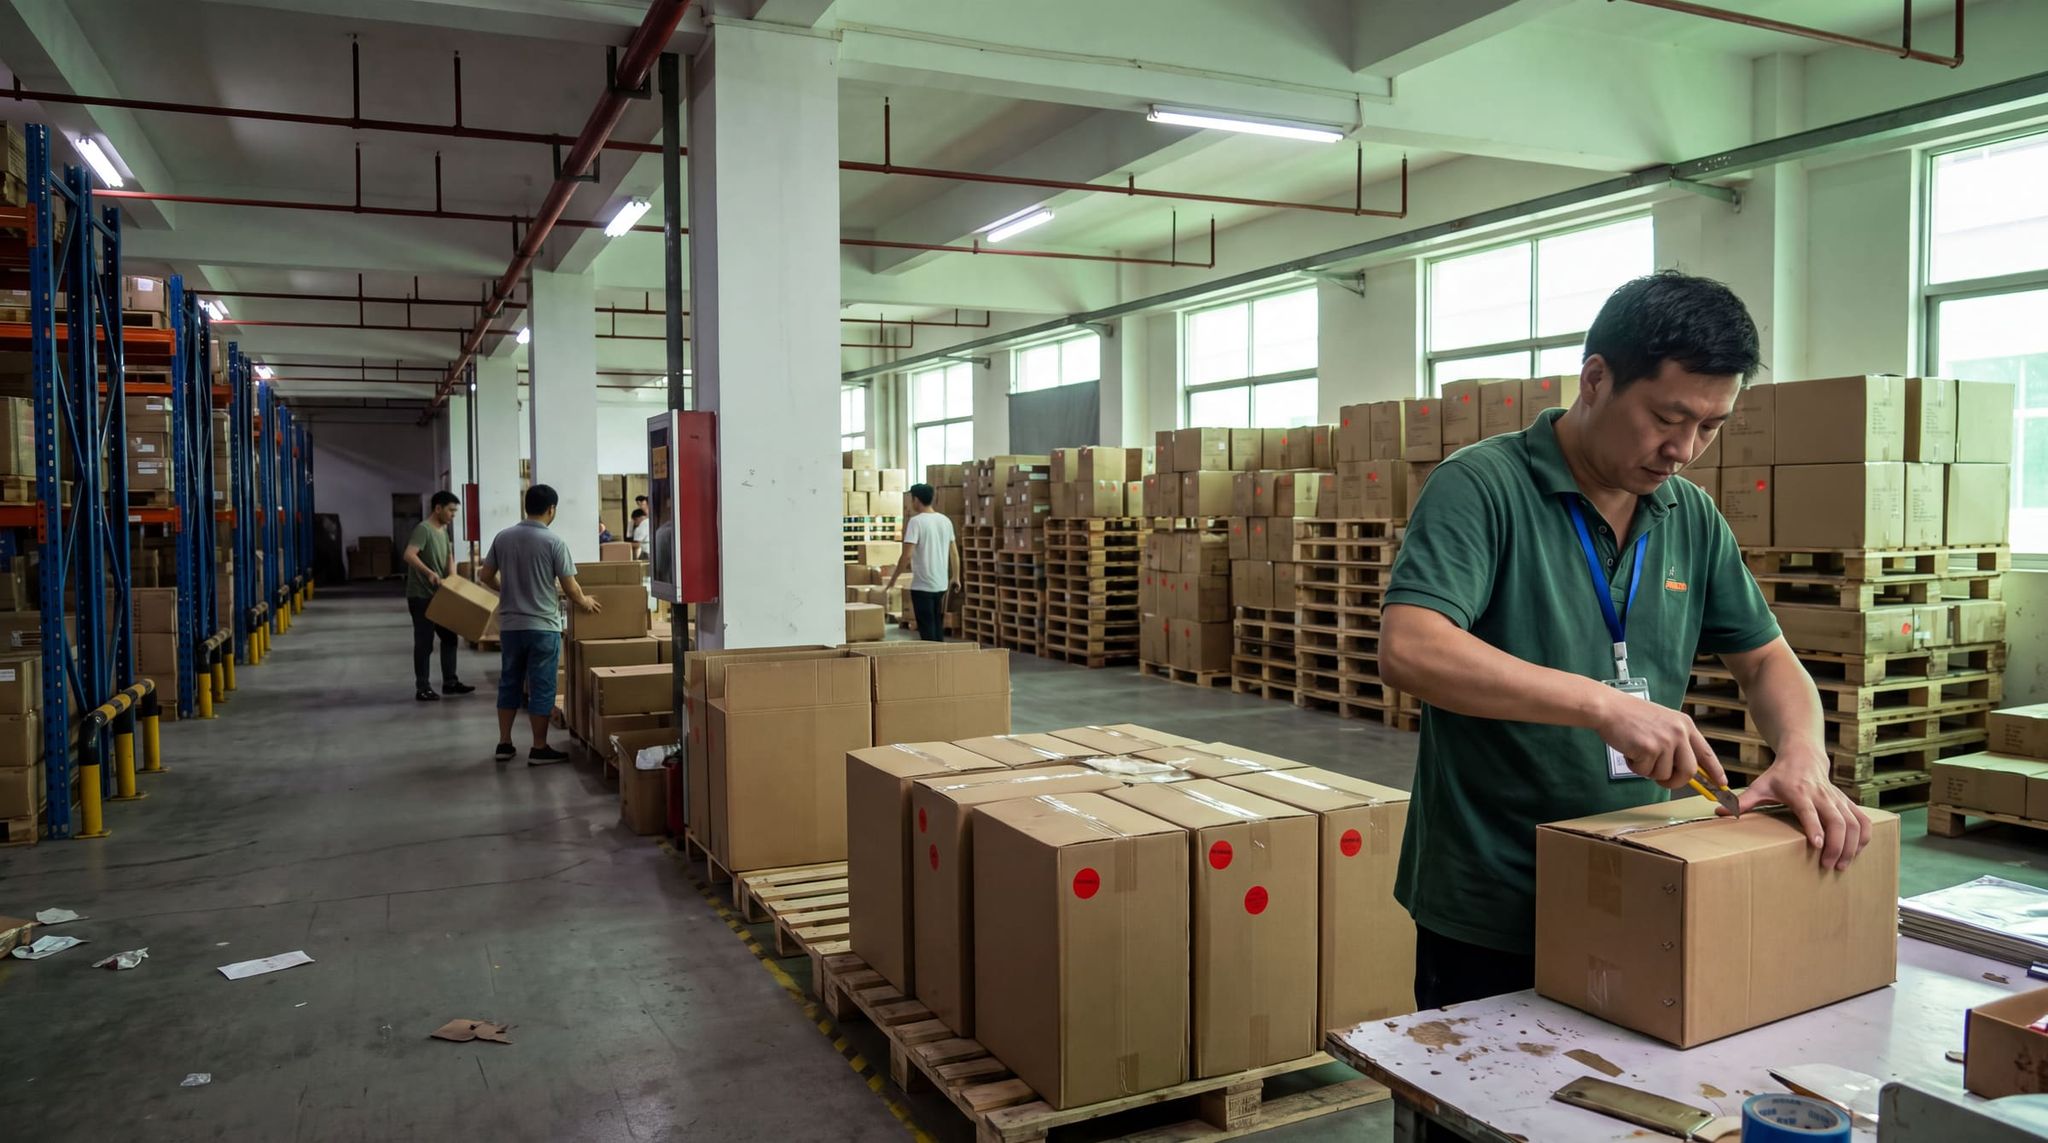
L’inspection avant expédition (Pre-Shipment Inspection, PSI), aussi appelée inspection finale aléatoire (Final Random Inspection, FRI), est la plus courante et la plus décisive : elle fonde votre décision d’accepter le lot et de payer le solde.
La règle des 80 % emballés
La règle la plus répandue : production terminée à 100 % et au moins 80 % des produits emballés dans leurs cartons d’export. Deux raisons à cela :
- La représentativité : l’échantillon est tiré dans tout le lot. À 30 % emballé, l’inspecteur ne voit que les premières séries, pas celles produites dans l’urgence de la dernière semaine.
- L’emballage réel : cartons, marquages et étiquettes ne se vérifient que sur des colis terminés.
Certains prestataires interviennent dès 80 % de la commande produite, si l’emballage a commencé : c’est un compromis, qui laisse la fin de production hors contrôle.
L’inspecteur choisit lui-même les cartons, dans tout le stock. Une règle empirique répandue, qui n’est pas une norme, consiste à en ouvrir un nombre proche de la racine carrée du total, arrondie au-dessus : 23 cartons pour 500.
Ce que contrôle l’inspection finale
| Point de contrôle | Exemples de vérifications |
|---|---|
| Quantités | Pièces produites et emballées, nombre de cartons |
| Conformité | Couleur, modèle, logo, étiquettes vs golden sample |
| Fabrication | Défauts d’aspect, d’assemblage, de finition |
| Mesures | Dimensions et poids vs tolérances |
| Tests sur site | Fonctionnement, montage, codes-barres, chute du carton |
| Emballage | Unité de vente, cartons, marquages d’expédition |
L’effectif contrôlé et les défauts tolérés découlent de l’échantillonnage AQL, selon la norme internationale ISO 2859-1 ou son pendant américain ANSI/ASQ Z1.4 (American National Standards Institute / American Society for Quality). Les défauts sont critiques (danger, non-conformité réglementaire), majeurs (produit invendable ou qui ne remplit pas sa fonction) ou mineurs (écart sans effet sur l’usage), chaque classe ayant sa tolérance.
Au départ de l’usine : le contrôle du chargement (CLS)
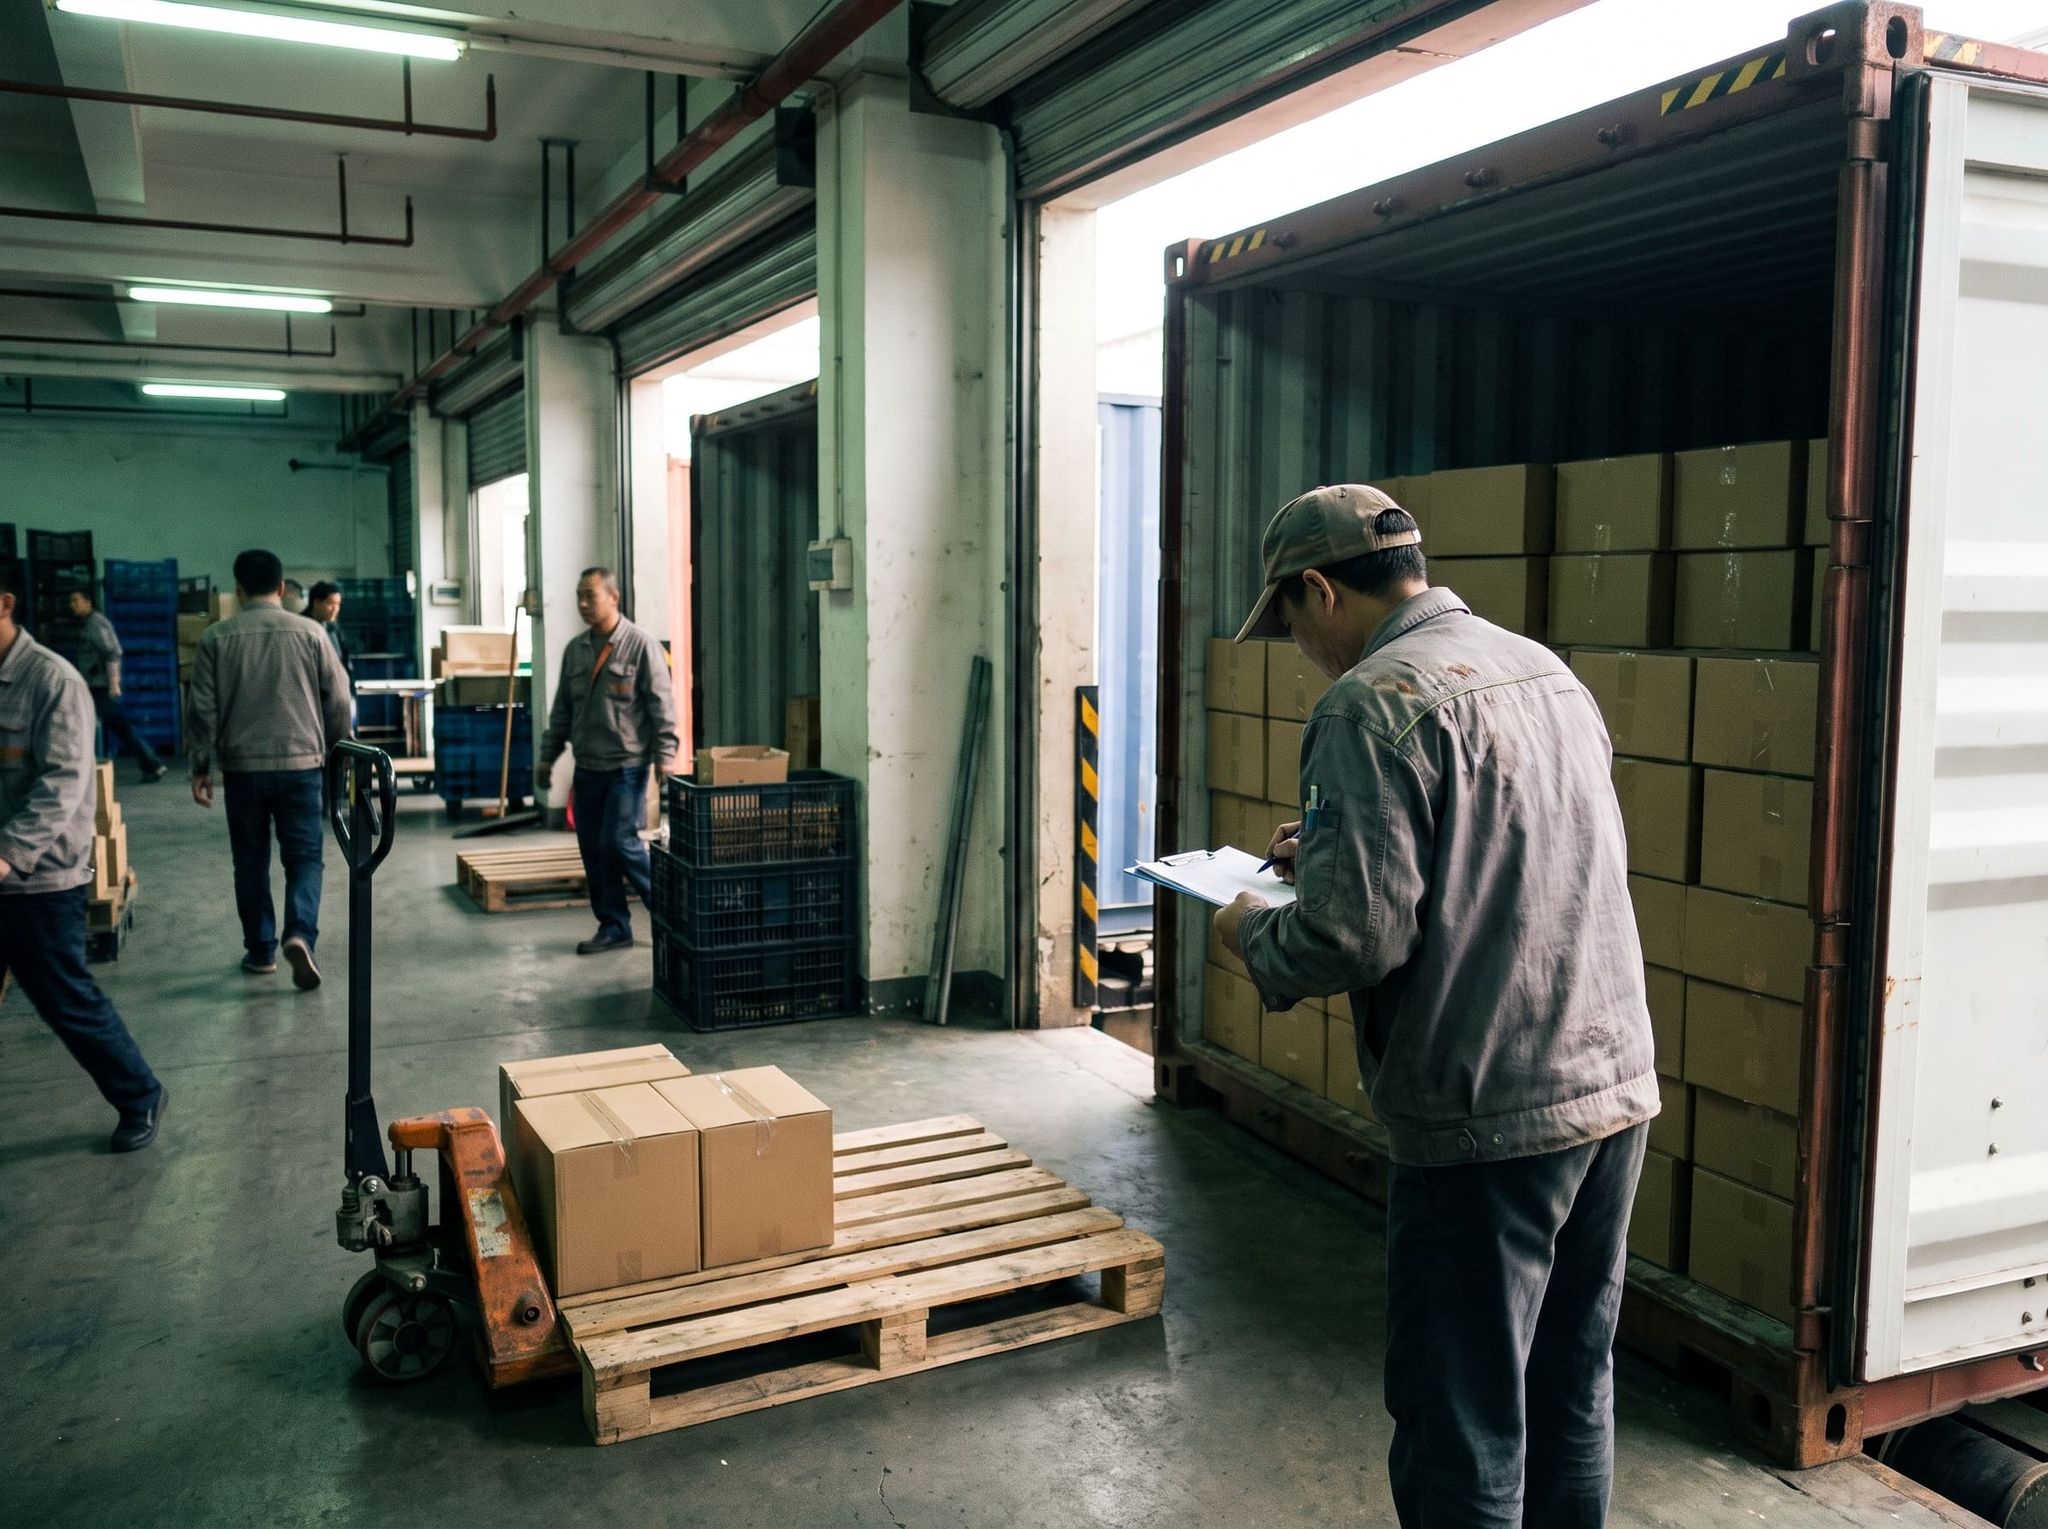
Le contrôle du chargement (Container Loading Supervision, CLS, aussi appelé CLC, CLI ou LS) a lieu pendant l’empotage, c’est-à-dire le remplissage du conteneur. Il vérifie que c’est bien le lot inspecté, complet et en bon état, qui part. L’inspecteur :
- examine le conteneur vide : parois, plancher, portes et joints ; ni trou, ni humidité, ni odeur ;
- compte les cartons et les rapproche de la liste de colisage (packing list) ;
- ouvre quelques cartons au hasard : bons produits, bonnes quantités, bonnes étiquettes ;
- observe le chargement : gerbage (empilement des cartons), calage (blocage pour qu’ils ne bougent pas), cartons abîmés écartés ;
- assiste à la pose du scellé et photographie son numéro.
La norme ISO 17712 classe les scellés en trois niveaux : I (indicatif), S (sécurité) et H (haute sécurité). Pour les expéditions des membres du programme CTPAT (Customs Trade Partnership Against Terrorism) de la douane américaine, la CBP (U.S. Customs and Border Protection), le chargeur, ou l’empoteur qui agit pour lui, doit poser dès la fin du chargement un scellé haute sécurité conforme à la version en vigueur de l’ISO 17712.
Le programme impose aussi la vérification dite VVTT : examiner le scellé et les verrous des portes, rapprocher son numéro des documents d’expédition, tirer dessus, puis le tourner pour s’assurer que rien ne se dévisse. Même hors CTPAT, demandez cette routine à votre inspecteur.
Ce contrôle prend tout son sens quand plusieurs fournisseurs partagent un conteneur, comme dans une consolidation multi-fournisseurs. Les organismes d’inspection le rappellent : il ne remplace pas l’inspection finale.
Les compléments : audit d’usine et tests en laboratoire
Les inspections jugent un lot. Deux autres contrôles répondent à d’autres questions.
| Contrôle | Ce qu’il évalue | Quand |
|---|---|---|
| Audit d’usine | Le fournisseur : capacités, qualité, conditions sociales | Avant la 1re commande, puis périodiquement |
| Test en laboratoire | Composition, sécurité, résistance | Avant la mise sur le marché, puis à chaque changement |
| Inspection | Un lot précis, sur échantillon | À chaque commande |
L'audit d’usine vérifie que l’usine fabrique réellement ce qu’elle vend et peut tenir qualité et volumes. Les audits sociaux suivent des référentiels reconnus comme le SMETA de Sedex ou l’amfori BSCI, dont un même rapport sert à plusieurs acheteurs. Méthode détaillée dans notre guide pour vérifier un fournisseur chinois et sur notre page audits d’usines.
Les tests en laboratoire mesurent ce qu’un inspecteur ne voit pas : un métal lourd dans une peinture, la tenue au feu d’un tissu. Choisissez de préférence un laboratoire accrédité ISO/IEC 17025, la norme de compétence des laboratoires d’essais. Certains marchés les imposent, chacun avec ses règles.
Aux États-Unis, un produit pour enfants soumis à une règle de sécurité de la CPSC (Consumer Product Safety Commission) doit être testé, avant importation, par un laboratoire tiers accepté par la CPSC. Sur cette base, l’importateur (considéré comme le fabricant pour un produit fabriqué à l’étranger) émet le certificat de conformité pour enfants (Children’s Product Certificate, CPC) : si vous importez, c’est votre responsabilité, pas celle de l’usine.
Les essais se renouvellent périodiquement et à chaque changement important de conception ou de procédé. Depuis le 8 juillet 2026, les importateurs de la plupart des produits réglementés doivent en outre transmettre leurs certificats par voie électronique à la CBP lors du dédouanement (eFiling).
Au Canada, la Loi canadienne sur la sécurité des produits de consommation interdit de fabriquer, d’importer ou de vendre un produit présentant un danger déraisonnable ; fabricants et importateurs doivent tenir certains documents et fournir à Santé Canada, sur demande, les études ou essais qui étayent la sécurité du produit.
En Europe et au Royaume-Uni, les essais dépendent des législations applicables au produit : voir notre guide sur la conformité des produits en UE et au Royaume-Uni.
Quand réserver quoi : bâtir son plan de contrôle
Rien n’impose les quatre inspections à chaque commande : le plan dépend du risque.
| Situation | Contrôles conseillés |
|---|---|
| Nouveau fournisseur, 1re commande | Audit, PPI, DUPRO, PSI |
| Fournisseur éprouvé, réassort identique | PSI, CLS si besoin |
| Produit réglementé (enfant, électrique) | Tests en laboratoire, PPI, PSI |
| Gros volume ou date de livraison ferme | DUPRO en plus de la PSI |
| Plusieurs fournisseurs, un conteneur | Une PSI par fournisseur, puis CLS |
Côté calendrier, comptez en général quelques jours ouvrés entre la réservation et la visite. Réservez dès que l’usine annonce sa date de fin de production, et faites-lui confirmer, 48 heures avant, que les 80 % emballés seront atteints : une visite inutile peut vous être facturée et vous fait perdre des jours.
Ce que contient un bon rapport d’inspection
Les grands organismes d’inspection remettent leur rapport le jour même ou sous 24 heures. Un rapport exploitable comporte :
- L’identification : bon de commande, référence, usine, date, inspecteur.
- Le verdict en première page : conforme, non conforme, ou en attente quand un point exige votre arbitrage.
- Le tableau AQL : taille du lot, niveau de contrôle, effectif de l’échantillon et, par classe de défauts, le nombre d’acceptation (Ac, maximum toléré), de rejet (Re, seuil de refus) et le nombre constaté.
- Les défauts classés, avec une photo par défaut.
- Les mesures : valeur spécifiée, tolérance, valeur mesurée.
- Les tests sur site, les photos d’ensemble (stock, cartons, marquages, comparaison avec le golden sample) et les quantités vérifiées.
Pour lire le tableau AQL, trois notions suffisent. La norme associe à chaque taille de lot une lettre-code, qui fixe le nombre de pièces à tirer. Le niveau général II est celui retenu sauf indication contraire. Le contrôle normal est le régime de départ, que la norme permet de durcir (renforcé) ou d’alléger (réduit) selon l’historique du fournisseur.
Le calculateur ci-dessous refait ce calcul pour toute taille de lot et tout NQA.
Accepter ou refuser un lot : comment décider
Le verdict AQL est un seuil statistique, pas une sentence automatique : lisez la nature des défauts autant que leur nombre.
- Accepter : le lot est conforme ; vous autorisez l’expédition et le paiement du solde.
- Accepter sous réserve : un seuil est dépassé de peu, sur des défauts mineurs sans conséquence pour votre client, contre une remise ou un engagement écrit de correction.
- Refuser : l’usine trie, reprend ou remplace, puis une nouvelle inspection a lieu. Avec une tolérance zéro, un seul défaut critique suffit à refuser.
Le contrat fournisseur gagne à préciser qui paie la réinspection et les retards en cas de refus : sans clause, chaque refus devient une négociation.
Chez NOVASEA : le rapport dans Bridge sous 24 heures
Nos inspecteurs réalisent les quatre inspections, suivies dans NOVASEA Bridge, le portail client. Une inspection se réserve en 24 heures et apparaît dans Bridge dès sa planification. Après la visite, notre responsable qualité valide le rapport, publié sous 24 heures : photos, mesures comparées à la spécification, tests, défauts classés, tableau AQL, verdict et PDF.
Pour l’inspection finale, le lot ne quitte l’usine qu’avec votre accord, donné en ligne par les rôles habilités de votre organisation (responsable du compte, acheteur, qualité). Un refus doit être motivé ; votre chef de projet le relaie à l’usine dans l’heure. Détail des prestations sur notre page contrôle qualité.
Questions fréquentes
Faut-il réaliser les quatre inspections à chaque commande ?
Non. L’inspection finale est le minimum pour toute commande significative ; les autres s’ajoutent selon le risque. Un réassort chez un fournisseur éprouvé se contente souvent d’une inspection finale.
Qui paie l’inspection, et qui paie la réinspection ?
En général, l’acheteur commande et paie l’inspection. La réinspection après un refus peut être mise à la charge du fournisseur si le contrat le prévoit : négociez cette clause avant de commander.
Une inspection AQL garantit-elle un lot sans défaut ?
Non. L’AQL est un plan d’échantillonnage : il tolère un nombre limité de défauts et ne voit que les pièces tirées. Pour un point de sécurité essentiel, on ajoute un contrôle à 100 % ou un test en laboratoire.
Quelle différence avec l'« inspection avant expédition » exigée par certains pays ?
Certains gouvernements importateurs imposent une inspection avant expédition pour contrôler le prix, la quantité et la qualité des marchandises, contre la fraude commerciale, l’évasion douanière ou la fuite des capitaux. Encadrée par un accord de l’Organisation mondiale du commerce (OMC), elle est distincte de l’inspection qualité que vous commandez pour votre compte.
Sources
- Children’s Product Certificate (CPC) — U.S. Consumer Product Safety Commission (nouvel onglet)
- Certificates of Compliance, final rule (8 janvier 2025) — Federal Register / CPSC (nouvel onglet)
- 15 U.S. Code § 2063, Product certification and labeling — LII, Cornell (nouvel onglet)
- 16 CFR § 1107.1, Purpose (Part 1107, Testing and labeling pertaining to product certification) — LII, Cornell (nouvel onglet)
- CTPAT Minimum Security Criteria, U.S. Importers (octobre 2021) — U.S. Customs and Border Protection (nouvel onglet)
- C-TPAT Bulletin: Compliance with ISO’s 17712 Standards for High Security Seals (avril 2014) — U.S. Customs and Border Protection (nouvel onglet)
- Meeting Canada Consumer Product Safety Act requirements — Santé Canada (nouvel onglet)
- Preshipment inspection — Organisation mondiale du commerce (nouvel onglet)
- SMETA audit — Sedex (nouvel onglet)
- amfori BSCI — amfori (nouvel onglet)
- Production Inspection Services — Intertek (nouvel onglet)
- During Production Inspection (DUPRO) — Intertek (nouvel onglet)
- Final Random Inspection (FRI) — Intertek (nouvel onglet)
- Initial Production Check (IPC) — QIMA (nouvel onglet)
- During Production Inspection (DUPRO) — QIMA (nouvel onglet)
- Pre-Shipment Inspection (PSI) — QIMA (nouvel onglet)
- Container Loading Check (CLC) — QIMA (nouvel onglet)
- Final Random Inspection (FRI) — TESTCOO (nouvel onglet)
- What is the AQL (Acceptance Quality Limit)? — QualityInspection.org (nouvel onglet)
- How does a random quality inspection work? — QualityInspection.org (nouvel onglet)