- Inicio
- Guías y recursos
- Calidad e inspecciones
- Inspecciones en fábrica: PPI, DUPRO, PSI y control de la carga
Inspecciones en fábrica: PPI, DUPRO, PSI y control de la carga
Preproducción, en curso de fabricación, previa al embarque, carga: qué verifica cada inspección, cuándo reservarla, cómo leer el informe AQL y aceptar o rechazar un lote.
Índice12 partidas
- Las cuatro inspecciones en breve
- Antes de la producción: la inspección de preproducción (PPI)
- Durante la producción: la inspección en curso de fabricación (DUPRO)
- Antes del embarque: la inspección previa al embarque (PSI)
- A la salida de la fábrica: el control de carga (CLS)
- Los complementos: auditoría de fábrica y ensayos de laboratorio
- Cuándo reservar cada control: cómo elaborar su plan de control
- Qué contiene un buen informe de inspección
- Aceptar o rechazar un lote: cómo decidir
- En NOVASEA: el informe en Bridge en 24 horas
- Preguntas frecuentes
- Fuentes
Una inspección en fábrica sirve para decidir sobre hechos mientras usted aún tiene palanca sobre el proveedor. Una vez el contenedor está en el mar y el saldo pagado, un defecto se resuelve con una reclamación o un triaje a la llegada, casi siempre a su costa.
Sus siglas inglesas son la norma del sector, en Europa, el Reino Unido y Norteamérica, con variantes según el proveedor. Esto es lo que verifica cada inspección, cuándo reservarla y cómo decidir.
Las cuatro inspecciones en breve
| Inspección | Momento | Pregunta planteada | Qué hace usted con ella |
|---|---|---|---|
| PPI, preproducción | Antes del lanzamiento, hasta ~20 % de productos | ¿Materias y componentes conformes? | Luz verde o corrección antes de la serie |
| DUPRO, en curso | ~20 a 50 % de productos (a veces desde el 10-15 %) | ¿Se repite un defecto? | Corrección mientras hay tiempo |
| PSI, previa al embarque | 100 % del producto, al menos 80 % embalado | ¿El lote es conforme? | Aceptar o rechazar, y después pagar el saldo |
| CLS, carga | Durante el llenado del contenedor | ¿Es realmente el lote inspeccionado el que sale? | Prueba en caso de litigio |
Antes de la producción: la inspección de preproducción (PPI)
La inspección de preproducción (Pre-Production Inspection, PPI) tiene lugar antes del lanzamiento de la serie o en su mismo inicio. Algunos proveedores la llaman Initial Production Check (IPC) y la practican hasta aproximadamente el 20 % del pedido producido, para examinar también las primeras piezas.
El inspector verifica, entre otras cosas:
- las materias y componentes en stock: referencias, cantidades, almacenamiento;
- la conformidad con la muestra de referencia validada y precintada (golden sample): tono, materia, dimensiones;
- los elementos impresos: logotipo, etiquetas, manuales, ortografía;
- la organización de la línea y el planning anunciado.
¿Cuándo reservarla? Para un primer pedido, una materia crítica (tejido, componente electrónico, plástico en contacto con alimentos) o un componente clave comprado por la propia fábrica. Es el mejor momento para detectar una sustitución silenciosa: un componente más barato montado sin avisar.
Durante la producción: la inspección en curso de fabricación (DUPRO)
La inspección en curso de producción (During Production Inspection, DUPRO, a veces abreviada DPI) tiene lugar cuando una parte del pedido ha salido de línea. Según los proveedores, comienza desde el 10 al 15 % o a partir del 20 % producido, y como muy tarde a mitad de camino. En la práctica, la ventana útil va de aproximadamente el 20 al 50 %.
Por debajo, se han fabricado demasiado pocas piezas para detectar un defecto repetitivo. Por encima, lo esencial está fabricado: un defecto descubierto al 70 % obliga a triar o retrabajar miles de piezas, con un riesgo elevado de retraso. El inspector mide el avance real, controla una muestra extraída al azar y remonta a la causa de los defectos recurrentes (ajuste de máquina, puesto, materia).
Antes del embarque: la inspección previa al embarque (PSI)
La inspección previa al embarque (Pre-Shipment Inspection, PSI), también llamada inspección final aleatoria (Final Random Inspection, FRI), es la más habitual y la más decisiva: fundamenta su decisión de aceptar el lote y pagar el saldo.
La regla del 80 % embalado
La regla más extendida: producción terminada al 100 % y al menos el 80 % de los productos embalados en sus cajas de exportación. Dos razones para ello:
- La representatividad: la muestra se extrae de todo el lote. Con el 30 % embalado, el inspector solo ve las primeras series, no las producidas con las prisas de la última semana.
- El embalaje real: cajas, marcados y etiquetas solo se verifican en bultos terminados.
Algunos proveedores intervienen desde el 80 % del pedido producido, si el embalaje ha comenzado: es un compromiso, que deja el final de la producción fuera de control.
El inspector elige él mismo las cajas, en todo el stock. Una regla empírica extendida, que no es una norma, consiste en abrir un número cercano a la raíz cuadrada del total, redondeada al alza: 23 cajas para 500.
Qué controla la inspección previa al embarque
| Punto de control | Ejemplos de verificaciones |
|---|---|
| Cantidades | Piezas producidas y embaladas, número de cajas |
| Conformidad | Color, modelo, logotipo, etiquetas vs golden sample |
| Fabricación | Defectos de aspecto, de montaje, de acabado |
| Medidas | Dimensiones y peso vs tolerancias |
| Pruebas in situ | Funcionamiento, montaje, códigos de barras, caída de la caja |
| Embalaje | Unidad de venta, cajas, marcados de expedición |
El tamaño de la muestra y los defectos tolerados se derivan del muestreo AQL, según la norma internacional ISO 2859-1 o su equivalente estadounidense ANSI/ASQ Z1.4 (American National Standards Institute / American Society for Quality). Los defectos son críticos (peligro, incumplimiento normativo), mayores (producto invendible o que no cumple su función) o menores (desviación sin efecto sobre el uso), y cada clase tiene su propia tolerancia.
A la salida de la fábrica: el control de carga (CLS)
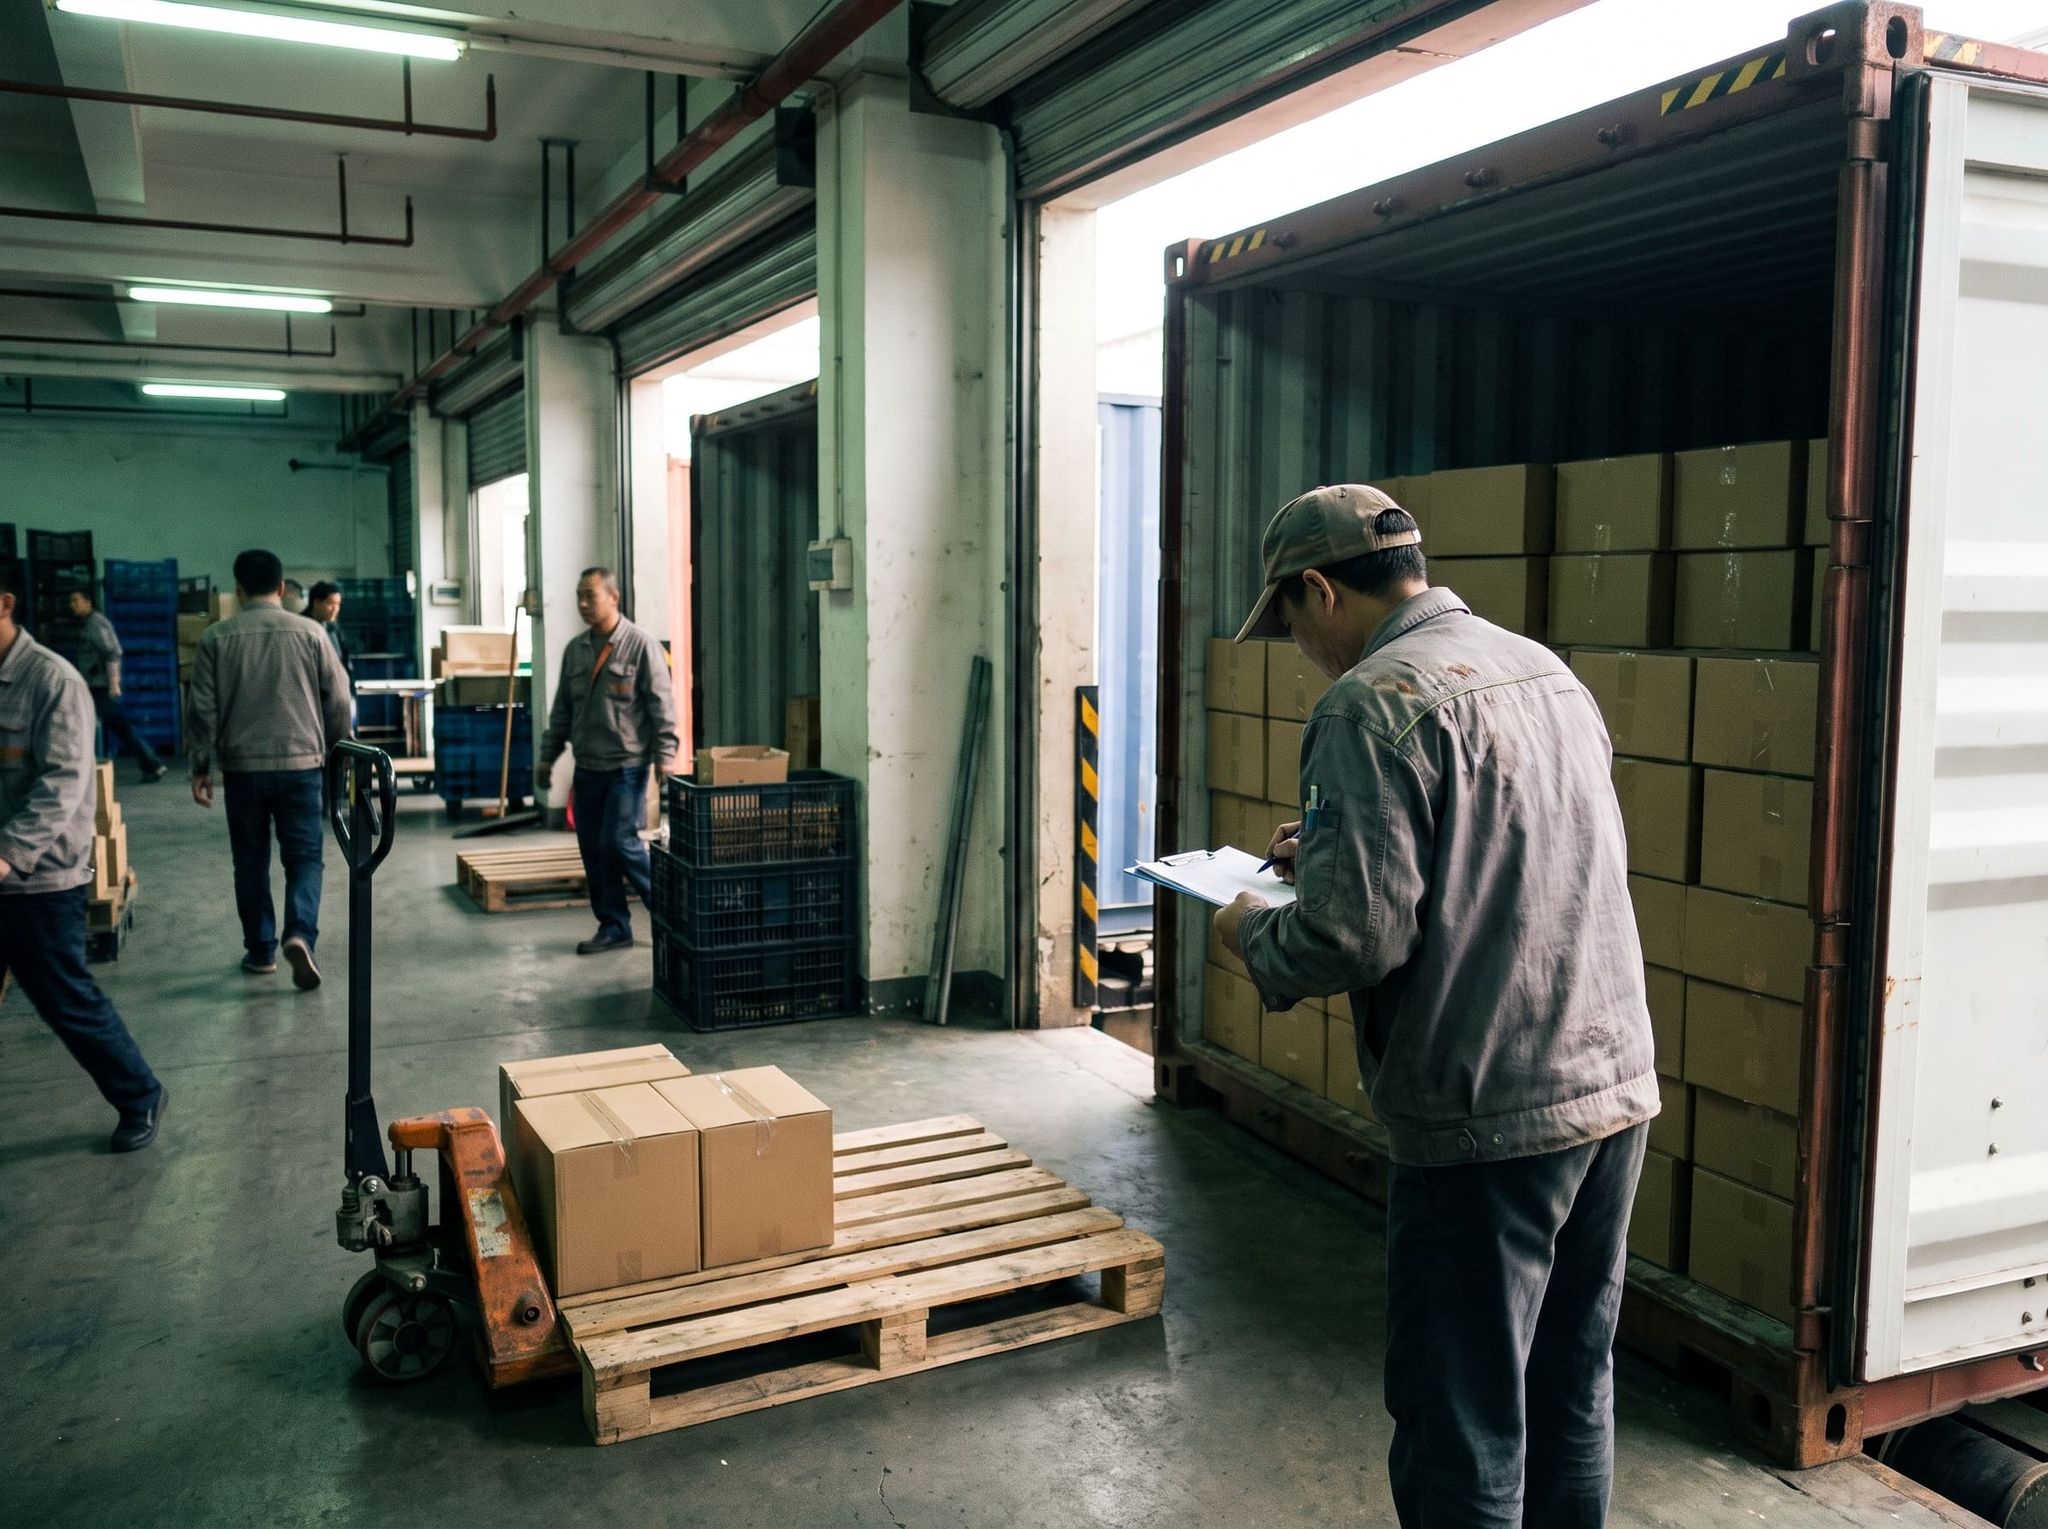
El control de carga (Container Loading Supervision, CLS, también llamado CLC, CLI o LS) tiene lugar durante el estufado, es decir, el llenado del contenedor. Verifica que lo que sale es realmente el lote inspeccionado, completo y en buen estado. El inspector:
- examina el contenedor vacío: paredes, suelo, puertas y juntas; sin agujeros, humedad ni olores;
- cuenta los cartones y los coteja con la lista de bultos (packing list);
- abre algunos cartones al azar: productos correctos, cantidades correctas, etiquetas correctas;
- observa la carga: apilado (estiba de los cartones), calzado (bloqueo para que no se muevan), cartones dañados apartados;
- asiste a la colocación del precinto y fotografía su número.
La norma ISO 17712 clasifica los precintos en tres niveles: I (indicativo), S (seguridad) y H (alta seguridad). Para los envíos de los miembros del programa CTPAT (Customs Trade Partnership Against Terrorism) de la aduana estadounidense, la CBP (U.S. Customs and Border Protection), el cargador, o el estibador que actúa por él, debe colocar al terminar la carga un precinto de alta seguridad conforme a la versión vigente de la ISO 17712.
El programa también impone la verificación denominada VVTT: examinar el precinto y los cierres de las puertas, cotejar su número con los documentos de envío, tirar de él y girarlo para asegurarse de que nada se desenrosca. Aunque no esté sujeto a CTPAT, pida esta rutina a su inspector.
Este control cobra todo su sentido cuando varios proveedores comparten un contenedor, como en una consolidación multiproveedor. Los organismos de inspección lo recuerdan: no sustituye a la inspección previa al embarque.
Los complementos: auditoría de fábrica y ensayos de laboratorio
Las inspecciones juzgan un lote. Otros dos controles responden a otras preguntas.
| Control | Qué evalúa | Cuándo |
|---|---|---|
| Auditoría de fábrica | El proveedor: capacidades, calidad, condiciones sociales | Antes del primer pedido y después, de forma periódica |
| Ensayo de laboratorio | Composición, seguridad, resistencia | Antes de la comercialización y después, con cada cambio |
| Inspección | Un lote concreto, por muestreo | En cada pedido |
La auditoría de fábrica verifica que la fábrica fabrica realmente lo que vende y puede mantener calidad y volúmenes. Las auditorías sociales siguen referenciales reconocidos como SMETA de Sedex o amfori BSCI, cuyo mismo informe sirve a varios compradores. Método detallado en nuestra guía para verificar un proveedor chino y en nuestra página de auditorías de fábrica.
Los ensayos de laboratorio miden lo que un inspector no ve: un metal pesado en una pintura, la resistencia al fuego de un tejido. Elija preferiblemente un laboratorio acreditado ISO/IEC 17025, la norma de competencia de los laboratorios de ensayo. Algunos mercados los imponen, cada uno con sus propias reglas.
En Estados Unidos, un producto para niños sujeto a una regla de seguridad de la CPSC (Consumer Product Safety Commission) debe ser ensayado, antes de la importación, por un laboratorio tercero aceptado por la CPSC. Sobre esta base, el importador (considerado fabricante para un producto fabricado en el extranjero) emite el certificado de conformidad para niños (Children's Product Certificate, CPC): si usted importa, es su responsabilidad, no la de la fábrica.
Los ensayos se renuevan periódicamente y con cada cambio importante de diseño o de proceso. Desde el 8 de julio de 2026, los importadores de la mayoría de los productos regulados deben además transmitir sus certificados por vía electrónica a la CBP durante el despacho de aduanas (eFiling).
En Canadá, la Ley canadiense de seguridad de los productos de consumo prohíbe fabricar, importar o vender un producto que presente un peligro irrazonable; fabricantes e importadores deben conservar determinados documentos y facilitar a Health Canada, previa solicitud, los estudios o ensayos que respaldan la seguridad del producto.
En Europa y el Reino Unido, los ensayos dependen de la legislación aplicable al producto: consulte nuestra guía sobre la conformidad de los productos en la UE y el Reino Unido.
Cuándo reservar cada control: cómo elaborar su plan de control
Nada obliga a realizar las cuatro inspecciones en cada pedido: el plan depende del riesgo.
| Situación | Controles recomendados |
|---|---|
| Proveedor nuevo, primer pedido | Auditoría, PPI, DUPRO, PSI |
| Proveedor contrastado, reposición idéntica | PSI, CLS si es necesario |
| Producto regulado (infantil, eléctrico) | Ensayos de laboratorio, PPI, PSI |
| Gran volumen o fecha de entrega firme | DUPRO además de la PSI |
| Varios proveedores, un contenedor | Una PSI por proveedor y después CLS |
En cuanto al calendario, cuente por lo general con unos días hábiles entre la reserva y la visita. Reserve en cuanto la fábrica anuncie su fecha de fin de producción y hágale confirmar, 48 horas antes, que se alcanzará el 80 % embalado: una visita inútil puede facturársele y le hace perder días.
Qué contiene un buen informe de inspección
Los grandes organismos de inspección entregan su informe el mismo día o en 24 horas. Un informe aprovechable incluye:
- La identificación: pedido, referencia, fábrica, fecha, inspector.
- El veredicto en la primera página: conforme, no conforme o pendiente cuando un punto requiere su decisión.
- La tabla AQL: tamaño del lote, nivel de inspección, tamaño de la muestra y, por clase de defectos, el número de aceptación (Ac, máximo tolerado), de rechazo (Re, umbral de rechazo) y el número detectado.
- Los defectos clasificados, con una foto por defecto.
- Las mediciones: valor especificado, tolerancia, valor medido.
- Los ensayos in situ, las fotos generales (stock, cajas, marcados, comparación con el golden sample) y las cantidades verificadas.
Para leer la tabla AQL bastan tres conceptos. La norma asocia a cada tamaño de lote una letra código, que fija el número de piezas que hay que extraer. El nivel general II es el que se aplica salvo indicación contraria. La inspección normal es el régimen de partida, que la norma permite endurecer (estricta) o relajar (reducida) según el historial del proveedor.
La calculadora de abajo rehace este cálculo para cualquier tamaño de lote y cualquier AQL.
Aceptar o rechazar un lote: cómo decidir
El veredicto AQL es un umbral estadístico, no una sentencia automática: lea la naturaleza de los defectos tanto como su número.
- Aceptar: el lote es conforme; autoriza el embarque y el pago del saldo.
- Aceptar con reservas: se ha superado un umbral por poco, en defectos menores sin consecuencias para su cliente, a cambio de un descuento o de un compromiso escrito de corrección.
- Rechazar: la fábrica selecciona, retoca o sustituye, y después se realiza una nueva inspección. Con tolerancia cero, un solo defecto crítico basta para rechazar.
Al contrato con el proveedor le conviene precisar quién paga la reinspección y los retrasos en caso de rechazo: sin cláusula, cada rechazo se convierte en una negociación.
En NOVASEA: el informe en Bridge en 24 horas
Nuestros inspectores realizan las cuatro inspecciones, con seguimiento en NOVASEA Bridge, el portal de cliente. Una inspección se reserva en 24 horas y aparece en Bridge desde su planificación. Tras la visita, nuestro responsable de calidad valida el informe, que se publica en 24 horas: fotos, mediciones comparadas con el pliego de condiciones, ensayos, defectos clasificados, tabla AQL, veredicto y PDF.
Para la inspección previa al embarque, el lote no sale de la fábrica sin su acuerdo, dado en línea por los roles habilitados de su organización (responsable de cuenta, comprador, calidad). Un rechazo debe estar motivado; su jefe de proyecto lo traslada a la fábrica en el plazo de una hora. Detalle de los servicios en nuestra página de control de calidad.
Preguntas frecuentes
¿Hay que realizar las cuatro inspecciones en cada pedido?
No. La inspección previa al embarque es el mínimo para cualquier pedido significativo; las demás se añaden según el riesgo. Un reaprovisionamiento en un proveedor contrastado a menudo se conforma con una inspección previa al embarque.
¿Quién paga la inspección y quién paga la reinspección?
Por lo general, el comprador encarga y paga la inspección. La reinspección tras un rechazo puede ponerse a cargo del proveedor si el contrato lo prevé: negocie esta cláusula antes de hacer el pedido.
¿Garantiza una inspección AQL un lote sin defectos?
No. El AQL es un plan de muestreo: tolera un número limitado de defectos y solo ve las piezas extraídas. Para un punto de seguridad esencial, se añade un control al 100 % o un ensayo en laboratorio.
¿Qué diferencia hay con la «inspección previa al embarque» que exigen algunos países?
Algunos gobiernos importadores imponen una inspección previa al embarque para controlar el precio, la cantidad y la calidad de las mercancías, contra el fraude comercial, la evasión aduanera o la fuga de capitales. Enmarcada por un acuerdo de la Organización Mundial del Comercio (OMC), es distinta de la inspección de calidad que usted encarga por su cuenta.
Fuentes
- Children's Product Certificate (CPC) — U.S. Consumer Product Safety Commission (nueva pestaña)
- Certificates of Compliance, final rule (8 de enero de 2025) — Federal Register / CPSC (nueva pestaña)
- 15 U.S. Code § 2063, Product certification and labeling — LII, Cornell (nueva pestaña)
- 16 CFR § 1107.1, Purpose (Part 1107, Testing and labeling pertaining to product certification) — LII, Cornell (nueva pestaña)
- CTPAT Minimum Security Criteria, U.S. Importers (octubre de 2021) — U.S. Customs and Border Protection (nueva pestaña)
- C-TPAT Bulletin: Compliance with ISO's 17712 Standards for High Security Seals (abril de 2014) — U.S. Customs and Border Protection (nueva pestaña)
- Meeting Canada Consumer Product Safety Act requirements — Santé Canada (nueva pestaña)
- Preshipment inspection — Organización Mundial del Comercio (nueva pestaña)
- SMETA audit — Sedex (nueva pestaña)
- amfori BSCI — amfori (nueva pestaña)
- Production Inspection Services — Intertek (nueva pestaña)
- During Production Inspection (DUPRO) — Intertek (nueva pestaña)
- Final Random Inspection (FRI) — Intertek (nueva pestaña)
- Initial Production Check (IPC) — QIMA (nueva pestaña)
- During Production Inspection (DUPRO) — QIMA (nueva pestaña)
- Pre-Shipment Inspection (PSI) — QIMA (nueva pestaña)
- Container Loading Check (CLC) — QIMA (nueva pestaña)
- Final Random Inspection (FRI) — TESTCOO (nueva pestaña)
- What is the AQL (Acceptance Quality Limit)? — QualityInspection.org (nueva pestaña)
- How does a random quality inspection work? — QualityInspection.org (nueva pestaña)