- Strona główna
- Poradniki i materiały
- Jakość i inspekcje
- AQL i ISO 2859-1: przewodnik po kontroli wyrywkowej
AQL i ISO 2859-1: przewodnik po kontroli wyrywkowej
Zrozumieć AQL i normę ISO 2859-1: czytać tabele, klasyfikować wady, interpretować wynik inspekcji i pisać kryteria, które naprawdę chronią kupującego.
Spis treści11 części
- Czym jest kontrolowanie według próbki ISO 2859-1?
- Co AQL oznacza, a czego nie oznacza
- Trzy ustawienia planu próbkowania
- Wady krytyczne, poważne i drobne
- Jak czytać tabele: litera kodowa, liczebność, Ac i Re
- Przykład liczbowy: 5 000 lamp biurkowych
- Ograniczenia AQL: narzędzie statystyczne
- Jeśli partia zostanie odrzucona: sortowanie, poprawki, kontrinspekcja
- Zapisanie kryteriów AQL w umowie zakupu
- Częste pytania
- Źródła
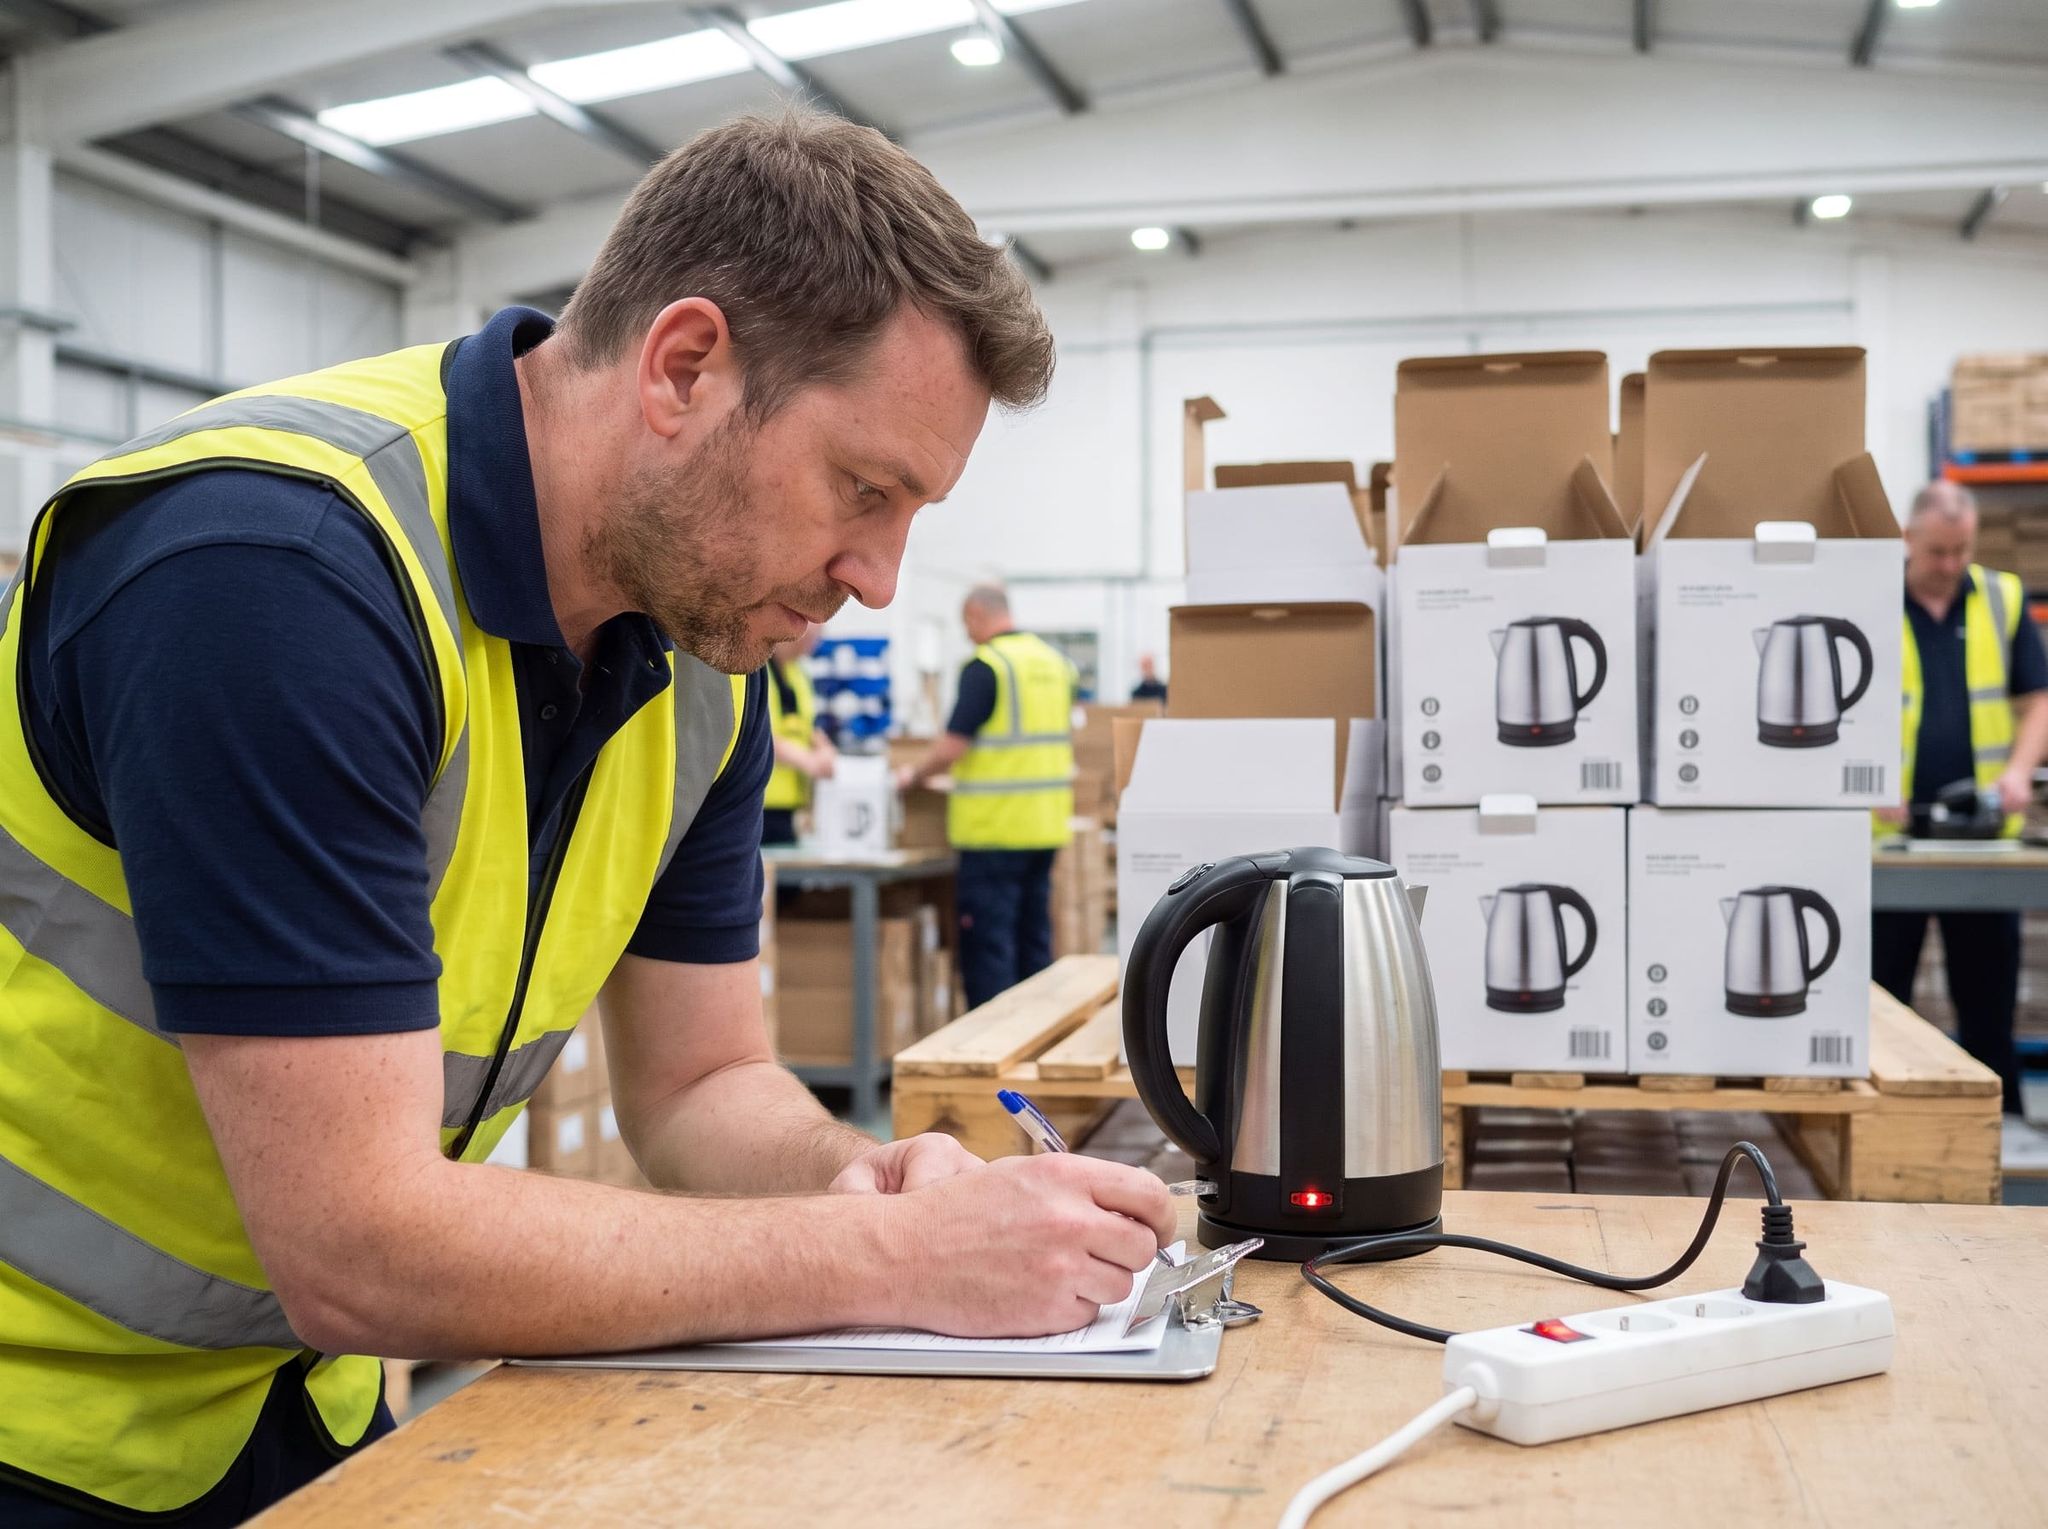
Zamówili Państwo 5 000 lamp biurkowych w chińskiej fabryce. Produkcja jest zakończona, saldo nie zostało zapłacone, a kontener wyjeżdża za dziesięć dni. Nikt nie skontroluje wszystkich 5 000 sztuk: inspektor wylosuje kilkaset z nich, a ten wynik zdecyduje, czy towar wyruszy.
Ta decyzja niemal zawsze opiera się na AQL i normie ISO 2859-1. Oto jak je czytać i jak je zapisać w umowie, niezależnie od tego, czy importują Państwo do Unii Europejskiej, do Wielkiej Brytanii czy do Ameryki Północnej.
Czym jest kontrolowanie według próbki ISO 2859-1?
Kontrola według próbki to droga pośrednia między brakiem jakiejkolwiek kontroli a kontrolą pełną. Sięga się po nią, gdy kontrola 100 % jest zbyt kosztowna, zbyt czasochłonna lub niszczy produkt. Jak przypomina NIST (National Institute of Standards and Technology, amerykański federalny instytut normalizacyjny), jej celem jest rozstrzygnięcie, czy partia jest prawdopodobnie akceptowalna, a nie precyzyjny pomiar jej jakości.
„Według cech” oznacza, że każda jednostka jest klasyfikowana jako zgodna lub niezgodna: szew jest kompletny albo nie, lampa się świeci albo nie. To tryb kontroli stosowany w inspekcjach przedwysyłkowych dóbr konsumpcyjnych.
Tablice wywodzą się z amerykańskiej normy wojskowej MIL-STD-105 (ostatnia wersja, 105E, z 1989 r.; anulowana w 1995 r.). Jej cywilny odpowiednik, ANSI/ASQ Z1.4, jest od tamtej pory zalecanym punktem odniesienia w Stanach Zjednoczonych. ANSI oznacza American National Standards Institute, amerykańską organizację normalizacyjną, a ASQ – American Society for Quality; wydanie z 2003 r. zostało potwierdzone w 2018 r.
Na poziomie międzynarodowym jest to ISO 2859-1. Obie normy są bardzo zbliżone, choć nie identyczne (nowelizacja ISO z 1999 r. zmieniła niektóre pary progów przyjęcia i odrzucenia): umowa przywołuje więc tylko jedną normę, wraz z jej wydaniem.
Co AQL oznacza, a czego nie oznacza
W normie AQL to najgorsza średnia jakość produkcji, jaką toleruje się, gdy dostawca dostarcza ciągłą serię partii. Wyraża się go najczęściej w procentach jednostek niezgodnych: „AQL 2,5” oznacza więc w dłuższym okresie nie więcej niż 2,5 % jednostek wadliwych średnio.
Trzy nieporozumienia powtarzają się nieustannie.
- „Dopuszczam 2,5 % wad.” Nie. Norma precyzuje, że ustalenie AQL nie daje dostawcy prawa do świadomego dostarczenia choćby jednej niezgodnej jednostki. Partia na poziomie AQL ma wprawdzie duże szanse na przyjęcie, ale ten poziom nie jest celem: system skłania dostawcę do osiągania zdecydowanie lepszych wyników.
- „Progiem jest AQL pomnożony przez próbkę.” Też nie: 2,5 % ze 200 sztuk to 5, ale ten plan przyjmuje partię aż do 10, ponieważ jest skonstruowany tak, by niemal zawsze przyjąć partię, której rzeczywista jakość odpowiada poziomowi AQL.
- „Wystarczy skontrolować 10 % zamówienia.” Tablice nie operują procentami: liczebność próbki rośnie znacznie wolniej niż partia. Seria ISO 2859 odradza zresztą próbkowanie o stałym procencie, którego ryzyko jest nieznane.
Trzy ustawienia planu próbkowania
1. Liczebność partii
To liczba jednostek przedstawionych do inspekcji. Każdy produkt (SKU) w zamówieniu tworzy zasadniczo odrębną partię, z własną próbką.
2. Poziom kontroli
Określa on liczebność próbki. Norma proponuje trzy poziomy ogólne: o ile nie zaznaczono inaczej, stosuje się poziom II; poziom I kontroluje mniej jednostek (mniej precyzyjna decyzja), poziom III więcej (pewniejsza decyzja).
Cztery poziomy specjalne, S-1 do S-4, dają bardzo małe próbki, gdy akceptuje się wyższe ryzyko: badania niszczące, długotrwałe testy, szczegółowa kontrola opakowania, nadzór nad załadunkiem.
Nie należy mylić tych poziomów z kontrolą normalną, zaostrzoną lub złagodzoną, która reguluje surowość planu w zależności od historii dostawcy (patrz niżej): poziom III to nie „kontrola zaostrzona”, kontroluje po prostu więcej jednostek.
| Liczebność partii | S-3 | S-4 | Poziom I | Poziom II | Poziom III |
|---|---|---|---|---|---|
| 281 do 500 | 8 | 13 | 20 | 50 (H) | 80 |
| 501 do 1 200 | 13 | 20 | 32 | 80 (J) | 125 |
| 1 201 do 3 200 | 13 | 32 | 50 | 125 (K) | 200 |
| 3 201 do 10 000 | 20 | 32 | 80 | 200 (L) | 315 |
| 10 001 do 35 000 | 20 | 50 | 125 | 315 (M) | 500 |
| 35 001 do 150 000 | 32 | 80 | 200 | 500 (N) | 800 |
Liczebności próby w planie prostym; litera w nawiasie to litera kodowa, wyjaśniona poniżej. Dla 5 000 sztuk na poziomie II kontroluje się 200 sztuk (litera L), czyli 4 % partii; dla 50 000 sztuk – 500, czyli 1 %.
3. Jeden AQL na klasę wad
AQL ustala się dla każdej klasy osobno, bo wystająca nitka nie ma takiej wagi jak odsłonięty przewód. Wybiera się go z szeregu znormalizowanego: 0,010; 0,015; …; 1,0; 1,5; 2,5; 4,0; 6,5; 10. Gdy liczy się jednostki niezgodne, 10 to wartość maksymalna; wyższe wartości w tabelach służą wyłącznie do liczenia niezgodności na 100 jednostek.
Wady krytyczne, poważne i drobne
Norma zaleca – choć nie nakazuje – klasyfikowanie niezgodności według wagi (klasy A, B, C…), a definiowanie tych klas pozostawia stronom. W większości inspekcji stosuje się trzy.
| Klasa | Definicja praktyczna | Przykłady | Typowy AQL |
|---|---|---|---|
| Krytyczna | Może zranić lub naruszyć przepis obowiązkowy | Igła w odzieży, ostra zadra, odsłonięty przewód | 0 |
| Poważna | Zaburza funkcję lub wygląd; prawdopodobny zwrot | Produkt, który nie działa, brak szwu, porysowane logo | 2,5 (1,0 do 1,5 przy wysokich wymaganiach) |
| Drobna | Nieznaczne odchylenie, bez wpływu na użytkowanie | Nieobcięta nitka, lekkie przetarcie, usuwalny ślad | 4,0 (1,5 do 2,5 przy wysokich wymaganiach) |
W przypadku produktów o wysokich wymaganiach praktycy zaostrzają kryteria, na przykład do 0 / 1,5 / 2,5, a nawet 0 / 1,0 / 1,5. Każde odchylenie od obowiązkowych przepisów bezpieczeństwa na Państwa rynku (UE, Wielka Brytania, Stany Zjednoczone, Kanada) klasyfikuje się jako krytyczne. W przypadku Europy nasz przewodnik po zgodności produktów CE, UKCA i GPSR szczegółowo omawia te wymagania.
Jak czytać tabele: litera kodowa, liczebność, Ac i Re
Do planu prostego w kontroli normalnej – najczęstszego przypadku w inspekcji przedwysyłkowej – wystarczą dwie tabele. Zachowujemy ich numerację z wydania z 1999 r. i z ANSI/ASQ Z1.4; w wydaniu z 2026 r. znajdują się w artykułach 15 i 16.
- Tabela 1 zestawia wielkość partii z poziomem kontroli: podaje literę kodową od A do R (litery I i O nie są używane).
- Tabela 2-A przypisuje każdej literze liczebność próby oraz, dla każdego AQL, dwie liczby: Ac – maksymalną liczbę jednostek niezgodnych, przy której partię się przyjmuje, i Re – liczbę, od której partię się odrzuca (w planie prostym Re = Ac + 1).
| Litera (liczebność) | AQL 1,0 | AQL 1,5 | AQL 2,5 | AQL 4,0 |
|---|---|---|---|---|
| H (50) | 1 / 2 | 2 / 3 | 3 / 4 | 5 / 6 |
| J (80) | 2 / 3 | 3 / 4 | 5 / 6 | 7 / 8 |
| K (125) | 3 / 4 | 5 / 6 | 7 / 8 | 10 / 11 |
| L (200) | 5 / 6 | 7 / 8 | 10 / 11 | 14 / 15 |
| M (315) | 7 / 8 | 10 / 11 | 14 / 15 | 21 / 22 |
Wyjątek z tabeli 2-A (plan prosty, kontrola normalna), do czytania jako „Ac / Re”. Przy literze L i AQL 2,5 partia jest przyjmowana do 10 jednostek niezgodnych, a odrzucana od 11.
Strzałki i „AQL 0”
Przy bardzo niskich AQL niektóre komórki zawierają strzałkę. Oznacza ona: tabela nie przewiduje planu dla tej kombinacji litery i AQL, należy podążać za strzałką do pierwszego dostępnego planu w tej samej kolumnie. W dół stosuje się plan znajdujący się poniżej z jego własną liczebnością (jeśli osiąga wielkość partii, kontroluje się wszystko); w górę – plan znajdujący się powyżej.
Przykład: litera L, AQL 0,10 → strzałka w górę → 125 sztuk, Ac 0 / Re 1. Liczebność może więc różnić się między klasami wad.
„AQL 0” nie istnieje w tabelach, których najmniejsza wartość to 0,010. To konwencja umowna: Ac 0 / Re 1 – znalezienie jednej wady krytycznej powoduje odrzucenie partii. Norma przewiduje też zastrzeżenie dla niezgodności krytycznych: wyznaczony przez strony organ odpowiedzialny (w praktyce najczęściej nabywca) może zażądać kontroli każdej jednostki w tych punktach i odrzucić partię już przy pierwszej znalezionej.
Przykład liczbowy: 5 000 lamp biurkowych
Przeliczcie to dla swoich ilości: poniższy kalkulator stosuje obie tabele (wartości z wydania z 1999 r.), wraz ze strzałkami. Przypomnienie: jego poziomy I, II i III regulują wielkość próby, a nie surowość kontroli.
Ograniczenia AQL: narzędzie statystyczne
Każdy plan wiąże się z dwoma ryzykami: ryzykiem dostawcy (odrzucenie partii, która była dobra) i ryzykiem klienta (przyjęcie partii, która była zła). Krzywa efektywności, czyli krzywa OC (operating characteristic), podaje prawdopodobieństwo przyjęcia partii w zależności od jej rzeczywistego udziału wad. Oto jej przebieg dla planu z naszego przykładu (200 sztuk, Ac 10), obliczony przez nas na podstawie rozkładu dwumianowego.
| Rzeczywisty udział jednostek z wadami poważnymi | Prawdopodobieństwo przyjęcia partii |
|---|---|
| 2,5 % | około 99 % |
| 4 % | około 82 % |
| 5 % | około 58 % |
| 7 % | około 17 % |
| 10 % | poniżej 1 % |
Partia dwukrotnie gorsza od AQL (5%) przechodzi więc jeszcze częściej niż w co drugim przypadku. A „AQL 0” nie gwarantuje braku wad krytycznych: na 200 skontrolowanych sztuk partia zawierająca 0,5% wad (25 lamp na 5000) ma ponad jedną szansę na trzy (około 37%), że zostanie przyjęta.
Norma jest pomyślana dla ciągłej serii partii, z regułami przejścia (kontrola zaostrzona, jeśli jakość się pogarsza, złagodzona, jeśli pozostaje dobra, wstrzymanie w razie odchyleń), które niewielu nabywców stosuje. Dla pojedynczej partii wydanie z 1999 r. zalecało sprawdzenie krzywej planu lub zastosowanie ISO 2859-2, którego plany są indeksowane na jakości granicznej. Zwykła kontrola partia po partii działa, pod warunkiem że wiadomo, jakie ryzyko się akceptuje.
Wreszcie AQL sortuje partie, nie redukuje wad. Prewencja opiera się na audycie usługi przed zamówieniem oraz na inspekcjach przed i w trakcie produkcji. Kwestie pomijane przez normę (lista wad, liczba kartonów do otwarcia, opakowanie, oznakowanie) reguluje się w umowie: patrz poniżej.
Jeśli partia zostanie odrzucona: sortowanie, poprawki, kontrinspekcja
Norma powierza los odrzuconej partii decyzji organu odpowiedzialnego: złomowanie, sortowanie z wymianą lub bez, poprawki, ponowna ocena albo wstrzymanie. Partię można poddać ponownej ocenie dopiero po ponownym zbadaniu wszystkich jej sztuk i usunięciu, wymianie lub naprawie niezgodnych.
- Inspektor przekazuje raport: zdjęcia, sklasyfikowane wady, prawdopodobna przyczyna.
- Dostawca sortuje całą partię pod kątem wad będących przyczyną odrzucenia i poprawia lub wymienia niezgodne sztuki.
- Kontrinspekcja pobiera nową losową próbę; nabywca wybiera rodzaj kontroli (zwykła lub zaostrzona) i ponownie weryfikowane klasy.
- Jeśli wynik nadal jest zły, nabywca decyduje: kolejne poprawki, pisemne odstępstwo (ewentualnie za zwrotem) albo odrzucenie.
Zapisanie kryteriów AQL w umowie zakupu
Plan AQL jest wiarygodnie egzekwowalny wobec dostawcy tylko wtedy, gdy figuruje w umowie lub w zamówieniu przyjętym przed produkcją. Na piśmie należy określić:
- Normę i jej wydanie: ISO 2859-1:2026, ISO 2859-1:1999, jeśli Państwa usługodawca jeszcze nie przeszedł na nową, lub ANSI/ASQ Z1.4-2003 (R2018), jeśli stosuje normę amerykańską. Tylko jedną, tę, którą faktycznie stosuje Państwa inspektor.
- Plan: próbkowanie proste, kontrola zwykła, poziom II; poziom specjalny (S-2, S-3) dla testów długotrwałych lub niszczących, wraz z ich kryterium.
- Jeden AQL na klasę: na przykład 0 / 2,5 / 4,0.
- Listę sklasyfikowanych wad w załączniku, ze zdjęciami i tolerancjami, oraz podpisany golden sample.
- Reguły liczenia: sztuka liczona raz, w swojej najpoważniejszej klasie; w razie potrzeby, ile wad drobnych odpowiada jednej poważnej.
- Warunki: partia ukończona i zapakowana, kartony losowane przez inspektora, dostęp do całego zapasu, kontrole poza liczeniem (opakowanie, oznakowanie, kody kreskowe).
- Skutki niepowodzenia: sortowanie i poprawki na koszt dostawcy, kontrinspekcja na jego koszt, saldo płatne na podstawie raportu „przyjęto”.
Nie mają Państwo jeszcze listy wad? To pierwszy element do zamówienia u Państwa usługodawcy kontroli jakości, jeszcze przed ustaleniem AQL.
Częste pytania
ISO 2859-1 czy ANSI/ASQ Z1.4: którą podać?
ISO 2859-1 to referencja międzynarodowa, ANSI/ASQ Z1.4 to norma amerykańska; ich plany są bardzo zbliżone, ale nie identyczne. Należy podać tylko jedną, z jej wydaniem, i sprawdzić, czy Państwa inspektor stosuje tę samą.
W kwietniu 2026 r. przewodniczący komitetu ds. norm ASQ zapowiedział rewizję Z1.4 w następstwie ISO 2859-1:2026: należy sprawdzić wydanie obowiązujące w momencie podpisywania.
Jaki AQL wybrać dla produktów masowych?
Najpowszechniejszy punkt wyjścia to 0 / 2,5 / 4,0. W przypadku produktów drogich, technicznych lub sprzedawanych pod wymagającą marką należy zaostrzyć wady poważne (1,5, a nawet 1,0) i pozostawić 0 dla bezpieczeństwa. Bardziej rygorystyczny AQL negocjuje się przed zamówieniem: dostawca może go odrzucić lub przenieść na swoją cenę.
Co dzieje się z wadliwymi sztukami z przyjętej partii?
Norma pozwala odrzucić każdą niezgodną sztukę znalezioną podczas inspekcji, nawet jeśli partia została przyjęta: dostawca jest proszony o jej naprawę lub wymianę. Refakturowanie wartości wad w przyjętej partii nie jest natomiast w zwyczaju.
Czy AQL ma sens, jeśli importuję tylko jedną partię?
Tak, jako uzgodniona z dostawcą zasada decyzyjna, ale jej ochrona jest słabsza, ponieważ system został pomyślany dla serii partii. W przypadku pojedynczej partii o dużym znaczeniu należy sprawdzić rzeczywiste ryzyko planu (tabela prawdopodobieństw powyżej) i już przy zamówieniu przewidzieć poziom III lub bardziej rygorystyczny AQL.
Ile jednostek kontroluje się przy 1 000 sztuk?
Na poziomie II partia od 501 do 1 200 jednostek odpowiada literze J: 80 jednostek. Przy AQL 2,5 dla wad poważnych partia jest akceptowana do 5 jednostek z wadami poważnymi, a odrzucana od 6.
Źródła
- ISO 2859-1:2026, Zasady pobierania próbek do kontroli według cech, część 1 — ISO (nowa karta)
- ISO 2859-1:2026, bezpłatny fragment (przedmowa, spis treści, wprowadzenie) — iTeh Standards (nowa karta)
- ISO 2859-1:1999, bezpłatny fragment (PDF) — iTeh Standards (nowa karta)
- What is Acceptance Sampling? — NIST/SEMATECH e-Handbook of Statistical Methods (nowa karta)
- What kinds of Lot Acceptance Sampling Plans are there? — NIST/SEMATECH e-Handbook of Statistical Methods (nowa karta)
- Third Revision of ISO 2859-1 (kwiecień 2026) — Quality Magazine (nowa karta)
- Brief History of ANSI/ASQ Z1.4 — Quality Magazine (nowa karta)
- Sample Size Table et Single Sampling Plan for Normal Inspection (ISO 2859-1), PDF — QC Advisor (nowa karta)
- What is the AQL (Acceptance Quality Limit) in simple terms? — QualityInspection.org (Sofeast) (nowa karta)
- The Special Inspection Levels in the AQL Tables — QualityInspection.org (Sofeast) (nowa karta)
- Defect Classification: Minor, Major & Critical Defects — InTouch Quality (nowa karta)